Aller au contenu
cleartrak

Module d'entrée · Écran atelier

Suivi de production en temps réel : savoir où en est l'atelier à 15 h, sans faire le tour

Scène classique : il est 15 h, le directeur demande où en est l'OF 2418. Quelqu'un part faire le tour, ou ouvre l'Excel rempli hier soir. Avec cleartrak, la réponse est déjà au mur : l'état de chaque machine en direct, l'avancement des lots, et les arrêts signalés au moment où ils se produisent.

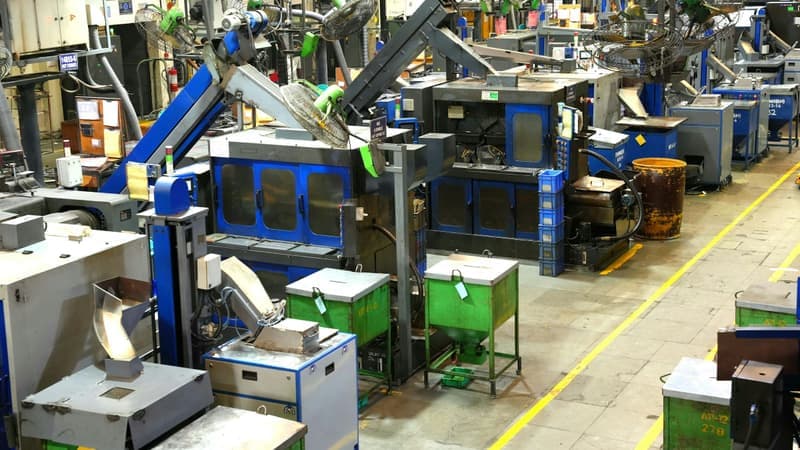
L'atelier au mur, en direct. Chaque machine avec son état, et en tête d'écran les compteurs : en production, en attente, à l'arrêt, en maintenance. L'écran se met à jour toutes les trois secondes ; celui qui passe devant sait où on en est sans rien demander.

Ce qui coince aujourd'hui

  • Les retards se découvrent le soir

    Le suivi se remplit en fin de poste, sur une fiche ou dans un Excel. Donc un OF qui dérape à 10 h, on l'apprend à 18 h, quand il n'y a plus rien à rattraper.

  • Le tour d'atelier sert à collecter l'information

    Pour répondre à « où en est la commande ? », le chef d'équipe pose ce qu'il fait et part voir. Plusieurs fois par jour. C'est du temps passé à chercher une information qui existe déjà quelque part dans l'atelier.

  • La machine arrêtée que personne ne voit

    Une presse s'arrête au fond du hall pendant que l'opérateur est à la pause. Personne ne le remarque avant son retour. Le temps perdu n'est écrit nulle part, donc personne ne cherche à le réduire.

Ce que fait cleartrak

Suivi de production temps réel : concrètement

Un écran atelier en plein écran

Chaque machine avec son état en direct : en production, en attente, à l'arrêt ou en erreur, en maintenance. En tête, les compteurs de l'atelier et le taux de machines en production. Un clic sur une machine ouvre sa fiche.

Le plan d'usine

Vos machines placées sur le plan de l'atelier, colorées selon leur état. On zoome, on clique, on arrive sur la machine. Pratique quand l'atelier est grand et que « la machine du fond » ne dit rien à un nouveau.

L'OF en cours sur chaque machine

Le planning du jour montre, machine par machine, le lot qui tourne et ce qui suit, avec une ligne « maintenant » qui sépare le fait du prévu. Une étape qui déborde s'allonge sous vos yeux.

Des alertes au moment où ça arrive

Machine arrêtée, consommation au-dessus du seuil, capteur qui ne répond plus : l'alerte remonte avec son niveau et la machine concernée. On filtre par niveau, par type ou par machine pour traiter d'abord ce qui compte.

Le bilan d'équipe en bandeau

Si vous activez l'IA, le dernier bilan d'équipe s'affiche en bandeau sur l'écran atelier : ce qui s'est passé, et les trois points à traiter en premier.

Avec ou sans capteur

Sans capteur, l'avancement vient des déclarations faites au poste opérateur. Avec un boîtier sur la machine, l'état marche / arrêt remonte en plus, sans aucune saisie.

Pourquoi c'est important chez vous

Ce que ça change, poste par poste

Responsable de production

Vous arrêtez de piloter avec l'information d'hier. Quand un client appelle pour sa livraison, vous regardez l'écran et vous répondez pendant l'appel, au lieu de promettre de rappeler. L'arrêt de 10 h, vous le voyez à 10 h, pas à la réunion du lendemain.

Chef d'équipe

Le tour d'atelier redevient un tour pour aider, pas pour compter. Vous voyez d'un coup d'œil quelle machine attend et laquelle est arrêtée, et vous allez directement au bon endroit. Moins de « tu peux aller voir où en est… », plus de temps là où on a besoin de vous.

Opérateur

Quand sa machine équipée d'un capteur s'arrête, il n'a pas à courir chercher quelqu'un : l'arrêt est déjà visible au mur et dans les alertes. Et personne ne vient lui demander toutes les heures si ça avance.

Responsable maintenance

Une alerte « machine arrêtée » ou « dépassement de consommation » vous arrive pendant que ça se passe, avec le nom de la machine. Vous intervenez sur la panne de ce matin, pas sur celle qu'on vous signale en fin de poste, de mémoire.

Direction / dirigeant

Vous savez où en est l'atelier sans déranger personne, en passant devant l'écran ou depuis votre bureau. Fini les réunions où chacun arrive avec sa version de la journée : tout le monde regarde le même écran, donc on parle des décisions, pas des chiffres.

Sur le terrain

Une journée dans un atelier d'usinage de 12 machines équipées de capteurs

  1. 06:05

    L'équipe du matin arrive. L'écran au-dessus du poste de contrôle affiche déjà 9 machines en production et 3 en attente de lancement.

  2. 08:40

    Le tour T-105 passe à l'arrêt. L'alerte remonte, le plan d'usine montre que c'est le tour du fond, derrière le stock matière, et le chef d'équipe y va directement.

  3. 08:55

    Le tour repart. Le trou dans sa journée reste visible avec sa durée : il ne sera pas oublié au moment du point de fin de poste.

  4. 11:30

    Sur le planning du jour, la ligne « maintenant » a dépassé la fin prévue de l'OF 2418 sur la fraiseuse F-201. Le responsable de production le voit avant le déjeuner et prévient le client avant que celui-ci n'appelle.

  5. 15:00

    Le directeur demande où en est la commande. Réponse en dix secondes, sur le suivi des lots : 48 pièces sur 60, et la frise du planning annonce encore une heure et demie de fraisage.

  6. 21:55

    L'équipe du soir termine. Rien à recopier : la journée est déjà enregistrée, et l'équipe du lendemain la retrouve sur le même écran.

Scène type, pour illustrer : les noms et les chiffres sont des exemples.

Ce que ça ne fait pas

On préfère vous le dire avant que vous le découvriez.

  • L'état d'une machine ne se devine pas : sans capteur, l'écran s'appuie sur ce que les opérateurs déclarent au poste. Pour voir une machine s'arrêter sans que personne ne le saisisse, il faut un boîtier sur la machine.
  • L'écran atelier ne remplace pas votre ERP : il montre ce qui tourne, pas ce qui est facturé. Les échanges avec l'ERP se construisent au cas par cas (API, exports) ; il n'existe pas de connecteur prêt à brancher.
  • Si votre atelier compte trois machines dans la même pièce et que tout le monde se voit, un tableau blanc bien tenu peut suffire. Le suivi temps réel devient utile quand on ne voit plus tout d'un seul regard.

Les mots de l'atelier

Écran atelier
Grand écran affiché dans l'atelier qui montre l'état des machines et des ordres de fabrication en direct. Il doit se lire à trois mètres, d'un coup d'œil : une couleur par état, un problème visible tout de suite.
MES
Logiciel qui suit et pilote l'exécution de la production dans l'atelier, en temps réel : quels ordres de fabrication tournent, sur quelles machines, avec quels opérateurs, combien de pièces bonnes et de rebuts, quels arrêts. Il fait le lien entre ce que l'ERP a planifié et ce qui se passe réellement au poste, et il conserve l'historique qui sert à la traçabilité.
Ordre de fabrication (OF)
Instruction de produire une quantité donnée d'un article, selon une gamme, pour une date donnée. L'OF est l'unité que l'on lance, que l'on suit étape par étape et à laquelle on rattache les pièces bonnes, les rebuts, les temps et les contrôles.
Capteur IoT
Petit module qui mesure une grandeur sur une machine (courant, puissance, énergie, température) et l'envoie au logiciel. Sur une machine ancienne, mesurer la puissance suffit souvent à savoir si elle produit, attend ou est arrêtée.

Questions fréquentes

Suivi de production temps réel : vos questions

Qu'est-ce que le suivi de production en temps réel ?

C'est voir l'état de l'atelier au moment où on le regarde : quelles machines tournent, lesquelles sont arrêtées, où en est chaque OF. L'information vient des déclarations faites au poste opérateur et, quand il y en a, de capteurs posés sur les machines. La différence avec un suivi papier ou Excel, c'est qu'on n'attend pas la fin du poste pour savoir.

Faut-il des capteurs pour suivre la production en temps réel ?

Non. cleartrak fonctionne avec les seules déclarations des opérateurs sur le poste tactile : étape démarrée, pièce bonne, rebut. Un boîtier capteur ajoute l'état marche / arrêt et la consommation de la machine, sans saisie. On peut commencer sans capteur et en ajouter ensuite sur les machines où c'est utile.

Quel matériel faut-il pour un écran d'atelier ?

Un écran relié à un petit PC, ou une télévision équipée d'un navigateur web. cleartrak est une application web qui s'affiche en plein écran : il n'y a pas de logiciel à installer sur le poste d'affichage.

Un logiciel de suivi de production remplace-t-il l'ERP ?

Non, il le complète. L'ERP sait ce qui est planifié et facturé ; cleartrak sait ce qui tourne, maintenant. Il n'y a pas de connecteur ERP tout fait : quand un échange est utile, on le construit au cas par cas, par API ou par export.

Combien de temps faut-il pour mettre en place le suivi temps réel ?

La mise en place se compte en heures, pas en jours : on crée les machines, on les place sur le plan, on branche l'écran. Pour essayer, nous proposons un pilote gratuit et cadré (un atelier, 3 à 5 machines, 4 à 6 semaines). Il est gratuit parce que nous construisons nos références et que la mise en place ne nous coûte presque rien.

Pour aller plus loin

Les guides du blog

Sur le même socle

Ça va bien avec

Module d'entrée

Poste opérateur

Un poste tactile au pied de la machine : Démarrer, Pièce bonne, Rebut. Un nouvel arrivant est autonome le jour même.

Voir le détail
Au choix

TRS et arrêts machine

TRS par machine avec ses trois composantes, frise d'états, motif pour chaque arrêt, recommandations par règles, suivi de l'énergie.

Voir le détail
Au choix

Capteurs et machines connectées

Marche, veille, arrêt et consommation remontés par des capteurs, sur des machines récentes ou anciennes.

Voir le détail

20 minutes sur site, et vous voyez la différence.

Vous me montrez votre suivi actuel, je vous montre l'équivalent en temps réel. Si ça vous parle, on cadre un pilote gratuit : un atelier, quelques machines, quelques semaines.