
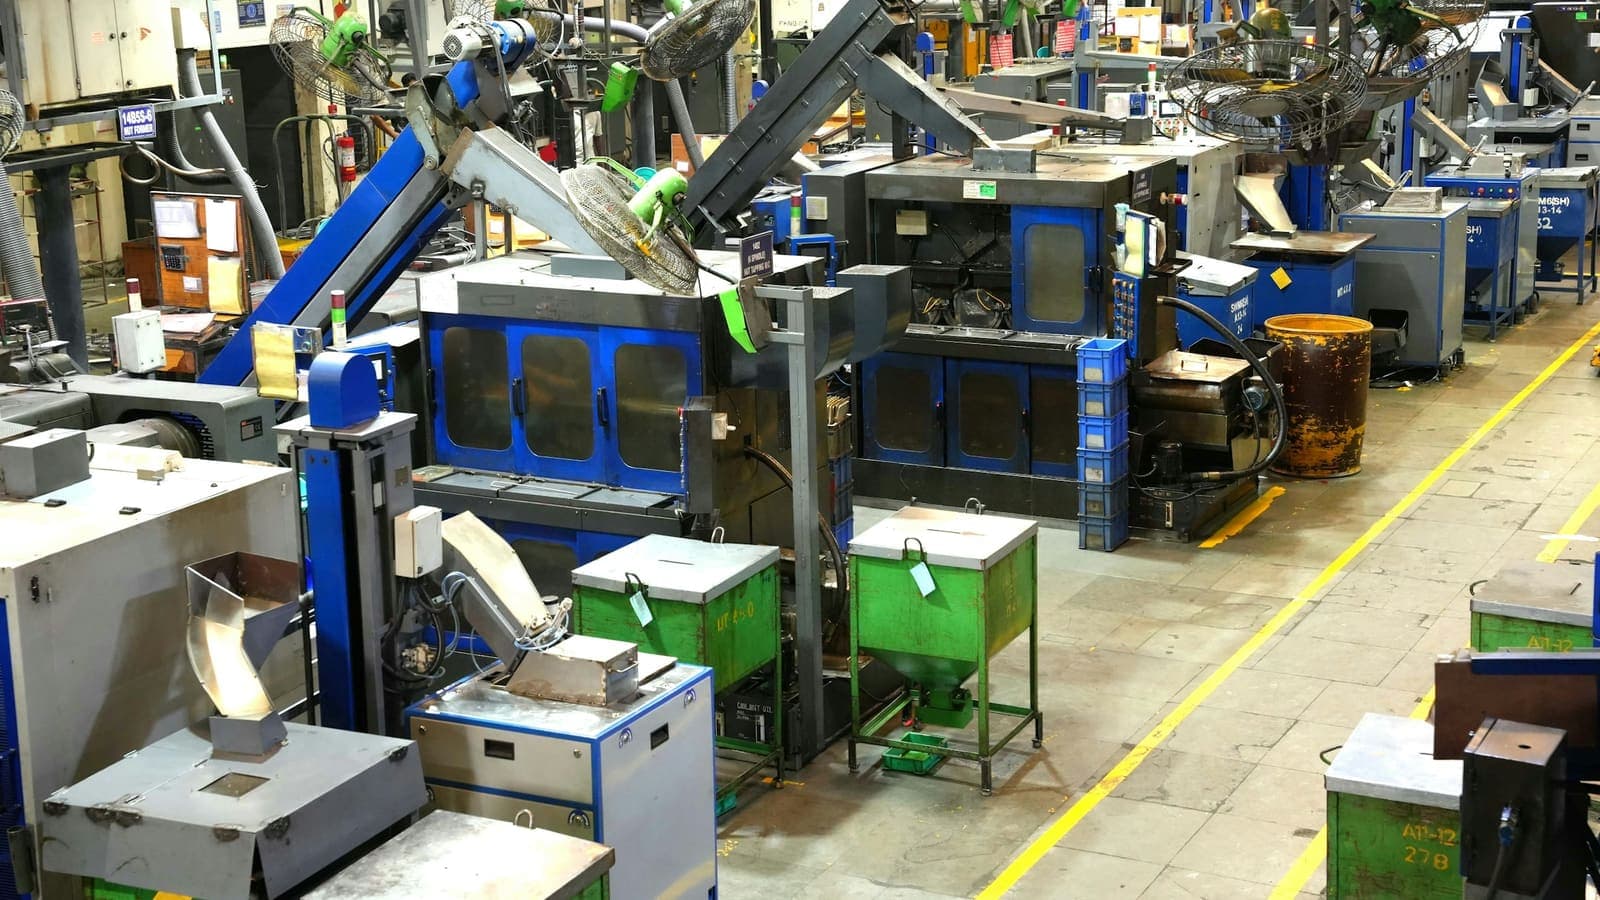
Un MES (Manufacturing Execution System, en français système d'exécution de la production) est le logiciel qui suit la fabrication pendant qu'elle se fait : quels ordres de fabrication tournent, sur quelles machines, combien de pièces bonnes et de rebuts, qui a fait quoi, et pourquoi telle machine est arrêtée. Il se place entre la gestion de l'entreprise (l'ERP, qui planifie et facture) et les machines elles-mêmes.
Dit autrement : l'ERP sait ce qui devait se passer, le MES sait ce qui se passe. Pour une PME industrielle, cela se résume souvent à une question très concrète : peut-on savoir où en est la production à 15 h sans faire le tour de l'atelier ?
Dans cet article : la définition, ce que couvre un logiciel MES, ce qu'il n'est pas, les fonctions classiques, par quoi commencer quand on est une PME, les signes qui montrent qu'il vous en faut un, et le temps que ça doit prendre.
Définition : le logiciel qui sait ce qui tourne
Le mot important dans MES, c'est « exécution ». Un MES ne décide pas quoi fabriquer ni à quel prix vendre. Il prend le relais au moment où l'OF arrive à l'atelier, et le lâche quand les pièces en sortent. Entre les deux, il enregistre ce qui se passe, au fil de l'eau, au plus près du poste.
Ses informations viennent de deux sources. Les opérateurs, qui déclarent au poste : démarrage, pièce bonne, rebut, arrêt, mesure. Et, quand elles sont connectées, les machines elles-mêmes, qui remontent leur état (en marche, à l'arrêt) ou des mesures. Beaucoup de PME commencent uniquement avec les déclarations des opérateurs, et c'est très bien : les capteurs viennent après, si besoin.
Il est 15 h. Le directeur demande où en est l'OF 2418, parce que le client a appelé. Le responsable de production part faire le tour d'atelier, demande au chef d'équipe, qui demande au régleur, qui regarde le bac de pièces. Vingt minutes plus tard, la réponse arrive : « ça devrait être bon pour demain ». Avec un MES, la réponse est à l'écran, et elle dit aussi pourquoi la machine est restée arrêtée une heure ce matin.
Tout l'intérêt est là. Le MES ne crée pas d'information nouvelle : elle existe déjà, dans les têtes, sur les fiches suiveuses, sur le tableau blanc. Il la rend visible au moment où on en a besoin, et il la garde.
Ce que couvre un MES
Le périmètre varie d'un éditeur à l'autre, mais on retrouve presque toujours ces blocs :
- L'exécution des OF. Lancement d'un ordre de fabrication à l'atelier, déroulé de sa gamme étape par étape, déclaration des quantités bonnes et rebutées, avancement.
- Le suivi temps réel. L'état de chaque machine et l'OF en cours, souvent affichés sur un écran d'atelier au mur. Des alertes quand une machine s'arrête.
- La traçabilité. Pour chaque lot ou chaque pièce : quelle matière, quelle machine, quel opérateur, quelles mesures, à quelle heure. C'est ce qui permet de répondre à une réclamation client en une recherche plutôt qu'en une matinée de classeurs.
- La qualité. Contrôles et mesures au poste, saisie des défauts et des rebuts par motif, non-conformités et actions correctives.
- La performance. Le TRS (taux de rendement synthétique, défini en France par la norme NF E60-182), les arrêts et leurs motifs, les temps de cycle réels comparés aux temps théoriques.
- Souvent, la maintenance. Certains MES intègrent une GMAO légère : préventif planifié, interventions correctives, rapports. D'autres laissent ce rôle à un logiciel séparé.
- Parfois, la documentation au poste. La bonne version du plan ou de l'instruction de travail, affichée là où on en a besoin.
Ce qu'un MES n'est pas : ni un ERP, ni une supervision
La confusion la plus fréquente est avec l'ERP. L'ERP (en français PGI, progiciel de gestion intégré) gère l'entreprise : commandes clients, achats, stocks, planification à la journée ou à la semaine, comptabilité, facturation. Il travaille sur des OF entiers, pas sur ce qui se passe à 10 h 12 sur le tour n° 3. J'ai détaillé la frontière dans la différence entre un MES et un ERP.
L'autre confusion, c'est avec la supervision, qu'on appelle souvent SCADA. Un SCADA surveille et pilote un procédé : il lit des automates, affiche des synoptiques, déclenche des alarmes à la seconde. Il sait que la vanne 4 est ouverte ; il ne sait pas à quel OF ni à quel client correspond la pièce qui est dans la machine.
La norme ISA-95 (reprise à l'international sous la référence IEC 62264) range ces systèmes en niveaux, et c'est une bonne carte mentale :
| Niveau | Ce qu'on y trouve | Rythme typique |
|---|---|---|
| Niveau 4 : gestion de l'entreprise | ERP : commandes, achats, planification, facturation | Jours, semaines, mois |
| Niveau 3 : opérations de production | MES : OF, déclarations, traçabilité, qualité, TRS | Équipes, heures, minutes |
| Niveaux 2, 1 et 0 : contrôle et procédé | Supervision (SCADA), automates, capteurs, machines | Secondes et moins |
Le MES est au milieu. Il reçoit le plan d'en haut, il lit ce qui se passe en bas, et il fait la traduction dans les deux sens.
Les fonctions classiques d'un MES
L'association professionnelle MESA International a publié dans les années 1990 un modèle devenu classique, qui décrit onze fonctions d'un MES. Inutile de l'apprendre par cœur, mais il donne une idée de l'étendue possible :
- gestion des ressources et de leur état (machines, outillages, personnel) ;
- ordonnancement détaillé ;
- lancement des OF à l'atelier ;
- gestion documentaire ;
- collecte des données ;
- gestion du personnel ;
- gestion de la qualité ;
- gestion des procédés ;
- gestion de la maintenance ;
- traçabilité et généalogie des produits ;
- analyse des performances.
L'ISA-95, dans sa partie consacrée aux activités, découpe autrement : production, maintenance, qualité et stocks. Le message de fond ne change pas : un MES complet, c'est large.
Et c'est justement le piège. Personne n'a besoin des onze fonctions le premier jour. Une PME qui les achète toutes d'un coup achète surtout un projet de plusieurs mois, des écrans que personne n'ouvrira et un paramétrage que personne n'osera retoucher.
Ce dont une PME a besoin d'abord
Si je devais n'en garder que trois pour une PME de 10 à 150 personnes, ce seraient celles-ci :
- Le suivi temps réel. Voir chaque machine, son état et son OF en cours, sans se déplacer. C'est ce qui répond à la question de 15 h.
- La déclaration au poste. Un poste opérateur où l'on déclare démarrage, pièces bonnes, rebuts et arrêts en quelques touches, pendant le travail et pas en fin de poste.
- La traçabilité. Qui, quand, sur quelle machine, pour chaque lot. Elle se construit toute seule à partir des déclarations, à condition qu'elles soient faites au fil de l'eau.
Pourquoi ces trois-là ? Parce que tout le reste en dépend. Le TRS se calcule à partir des états machines et des quantités déclarées. L'analyse des rebuts se fait à partir des défauts saisis au poste. La traçabilité, c'est le journal de ces mêmes déclarations. Donc si la déclaration au poste ne marche pas, rien d'autre ne marchera : le TRS sera faux, la traçabilité trouée, et les tableaux de bord jolis mais faux.
Et la déclaration au poste ne marche que si l'outil est simple. Un opérateur qui doit remplir huit champs pour un rebut finira par les remplir le soir, de mémoire, ou pas du tout. C'est pour ça que l'ergonomie du poste n'est pas un détail de confort : c'est la condition pour que toutes les autres fonctions aient des données fiables.
Les signes que vous avez besoin d'un MES
Il n'y a pas de seuil magique en nombre de machines ou de salariés. En revanche, certains symptômes reviennent :
- les retards se découvrent le soir, ou le lendemain matin ;
- savoir où en est un OF demande un tour d'atelier ou trois coups de téléphone ;
- les motifs d'arrêt sont notés de mémoire en fin de poste, ou pas du tout ;
- répondre à une réclamation client demande une matinée dans les classeurs ;
- le suivi repose sur un Excel que seule une personne comprend vraiment ;
- vous ne connaissez pas votre TRS, ou vous le recalculez à la main une fois par mois ;
- préparer un audit client ou de certification prend des jours de recherche ;
- un nouvel arrivant apprend « en regardant faire », faute d'outil pour lui montrer quoi faire.
L'inverse est vrai aussi. Si vous avez trois machines, un produit, un chef d'atelier qui voit tout depuis sa place et un Excel tenu à jour qui répond à vos questions, vous n'avez probablement pas besoin d'un MES aujourd'hui. Gardez votre Excel. Les limites du suivi de production sur Excel arrivent avec la croissance, pas avant.
Combien de temps pour mettre en place un MES ?
Le MES traîne une réputation de projet interminable : cahier des charges épais, intégrateur, interfaces avec l'ERP et les automates, formation des équipes, puis bascule. Pour un déploiement multi-sites, connecté à tout, avec des centaines d'utilisateurs, cela se compte effectivement en mois, et ce n'est pas absurde.
Pour une PME qui commence par le suivi temps réel, la déclaration au poste et la traçabilité, le calcul est différent. Ce qui prend du temps n'est pas l'installation du logiciel. C'est de se mettre d'accord sur les données : la liste des machines, les gammes des produits principaux, la liste des motifs d'arrêt, qui déclare quoi et à quel moment. Avec un outil léger, sans intégration à faire ni formation à organiser, la mise en place se compte en heures, et l'usage réel se juge en quelques semaines.
Je ne vous donnerai pas de durée moyenne d'un projet MES : je n'ai pas de chiffre sérieux à citer, et ceux qui circulent mélangent des projets qui n'ont rien à voir entre eux. La bonne question à poser à un éditeur est plus simple : « combien de temps entre la signature et la première pièce déclarée par un opérateur ? ». Si la réponse se compte en mois pour un seul atelier, demandez ce qui prend autant de temps. J'ai rassemblé d'autres questions dans comment choisir un MES pour une PME.
Lisez cet article en sachant qui l'écrit
Je m'appelle Pierre Hebinger. J'ai passé cinq ans dans des équipes MES industrielles, trois chez Schmidt Groupe et deux chez Liebherr, et je développe aujourd'hui cleartrak, un MES léger pour les PME industrielles. Ce que j'ai écrit plus haut vaut pour n'importe quel logiciel ; voici comment cleartrak y répond.
- Le coin d'entrée reprend ces trois briques : le suivi de production en temps réel (l'écran d'atelier pour l'état des machines, le planning du jour et le suivi des lots pour savoir où en est chaque OF), le poste opérateur tactile utilisable sans formation, et la traçabilité par lot ou pièce à pièce.
- Les autres modules (TRS et arrêts, maintenance, qualité, stock, documentation, capteurs) s'activent site par site, quand vous en avez besoin.
- Sans capteur, il fonctionne avec les déclarations des opérateurs : étapes démarrées et terminées, pièces bonnes, rebuts, défauts, mesures. En revanche, la frise automatique des états marche / arrêt et une disponibilité juste dans le TRS demandent un module capteur sur la machine.
- La mise en place se compte en heures, pas en jours. Il complète votre ERP, il ne le remplace pas.
Pour le voir sur vos propres machines, il existe un pilote gratuit : un atelier, 3 à 5 machines, 4 à 6 semaines, avec des critères de réussite fixés ensemble avant de commencer. Il est gratuit parce que je construis mes références et que la mise en place ne me coûte presque rien ; le prix de la suite est écrit avant le démarrage. Le but, au bout du compte, c'est que tout le monde soit tranquille : savoir où on en est, sans courir.